

 English
 中文简体
 русский
 عربى
设备组成
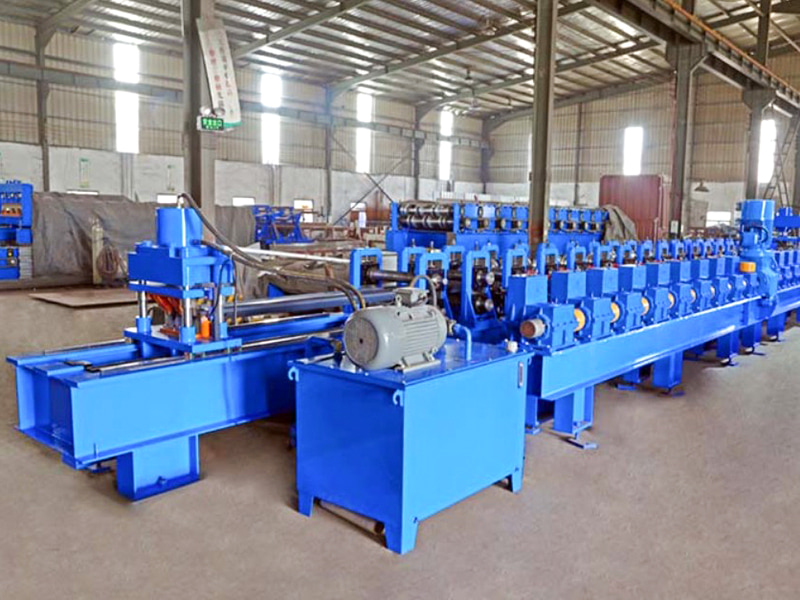
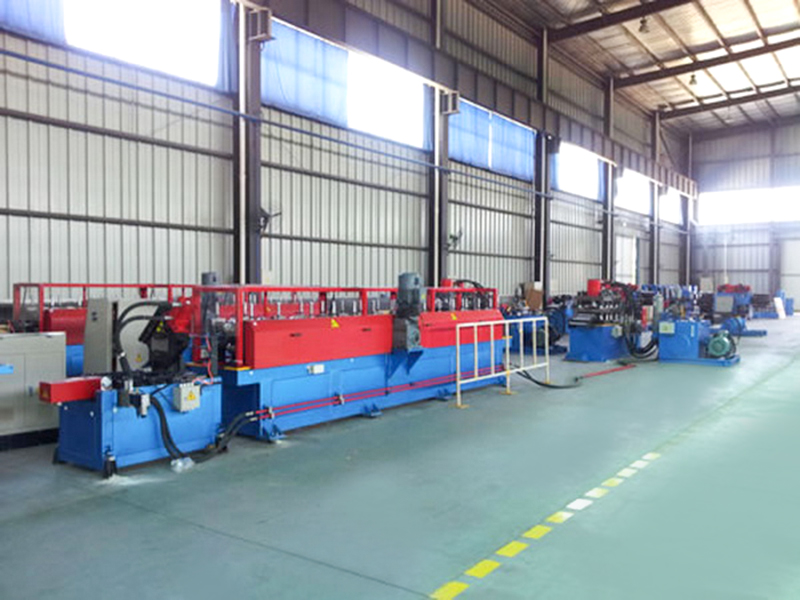
1)开卷机:用于支撑钢卷,并配备阻尼制动装置以防止带钢松散。
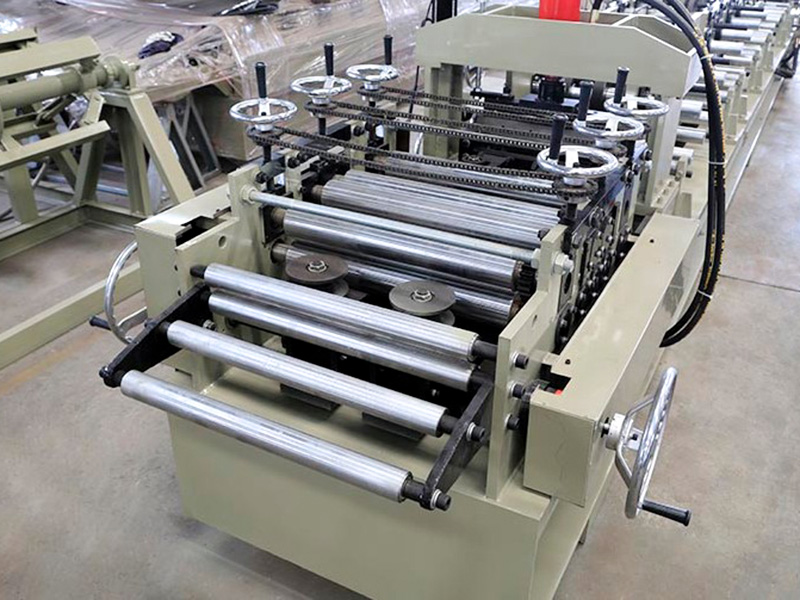
2)5辊/7辊校平单元:消除带钢内应力,确保带钢进入主机前的平整度。
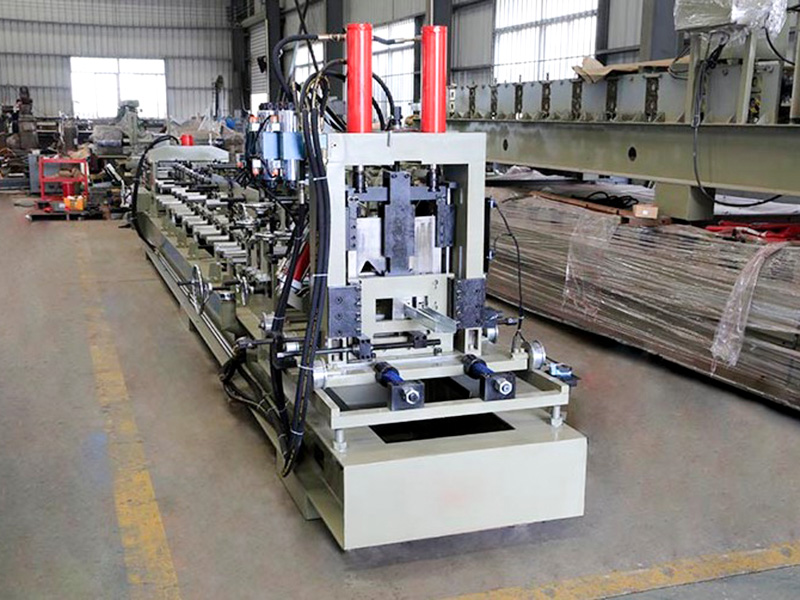
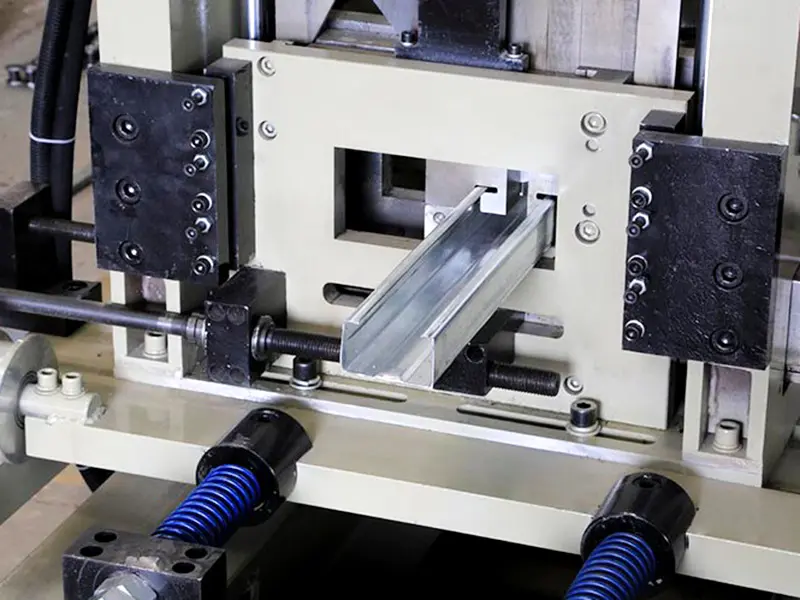
3)伺服冲孔系统:配备多工位可调冲模;可根据不同安装需求,在腹板上冲制长条连接孔(针对C型材),或切换至在翼缘上冲制圆孔(针对U型材)。
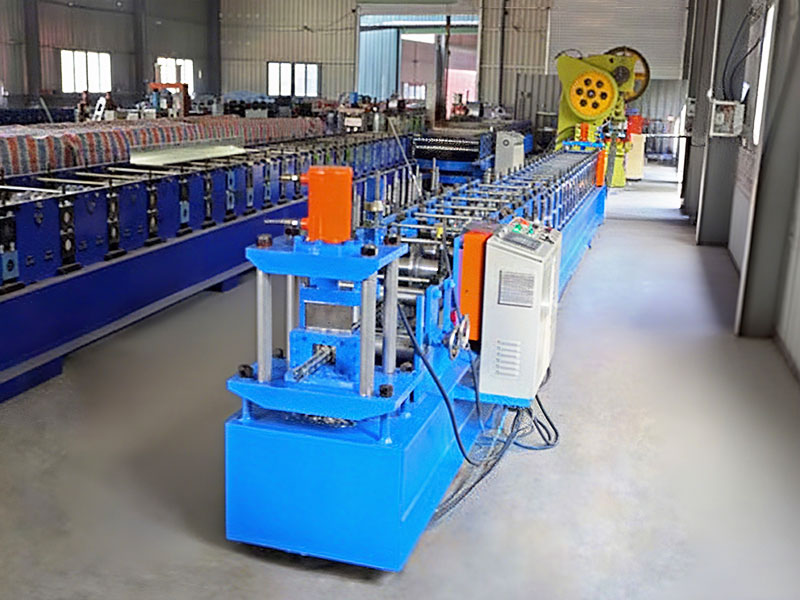
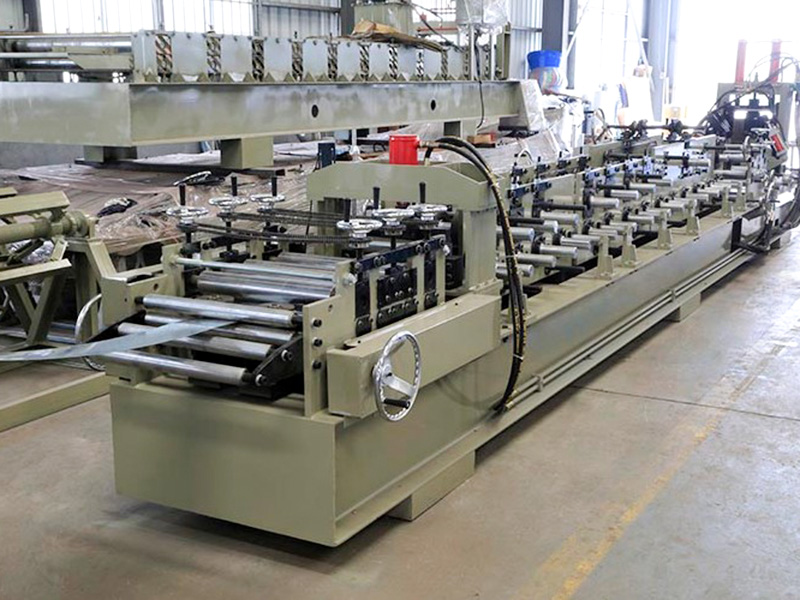
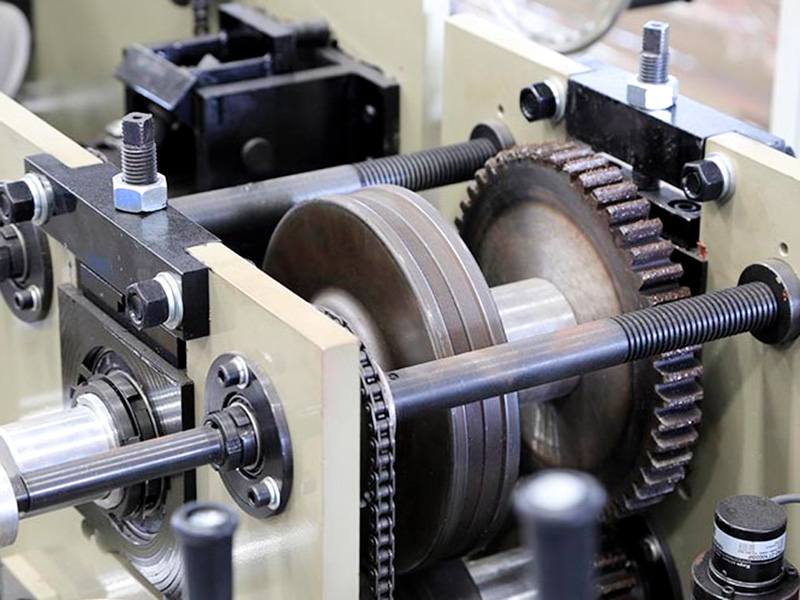
4)冷弯成型主机(核心部件):采用整体拱门式机架,配备14–18道次渐进式成型工序。最后4–6道次采用可移动侧向轧辊单元;通过蜗轮蜗杆或液压驱动调节侧向进给,从而控制翼缘卷边的弯曲度,这是实现型材切换的关键机构。
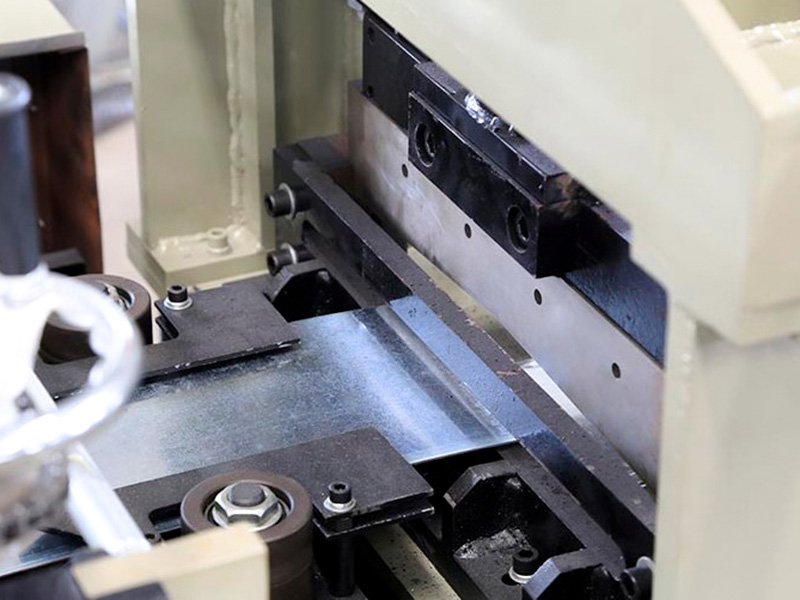
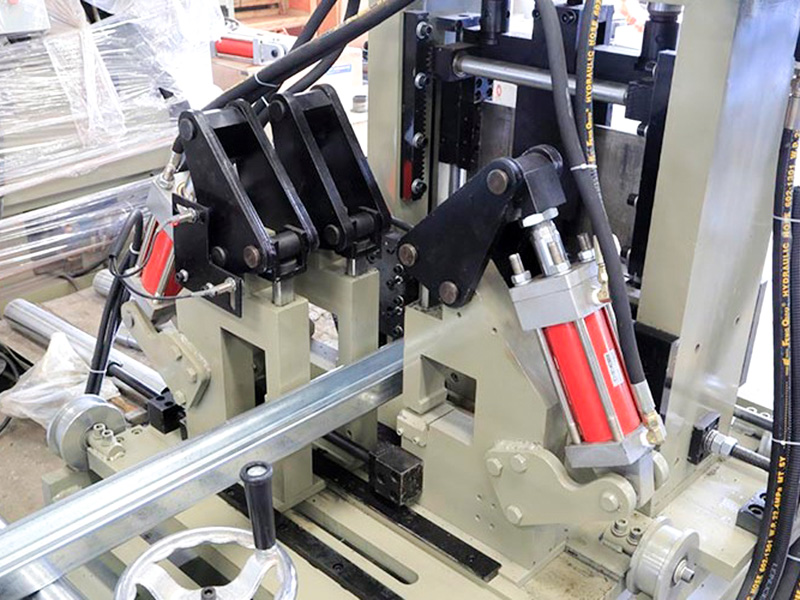
5)液压剪切/切断机:采用剪切方式,切口平整无毛刺,无需二次加工。
6)PLC全自动控制系统:配备人机界面(HMI)触摸屏及内置的C型材与U型材参数库;支持一键操作,可同步调节轧辊间隙与冲孔位置。
标准工艺流程:
开卷 → 校平与送料 → 伺服控制冲孔 → 多道次冷弯成型(含可调卷边/翻边工序) → 定长切断 → 成品收集
核心性能与技术优势
1). 灵活生产的双模式能力:该设备支持在C型钢和U型钢生产模式间进行快速切换(耗时仅15–25分钟),无需拆卸或更换整套轧辊。这使企业能够灵活应对紧急订单以及多规格、小批量的生产需求,显著提升了设备的年有效运行时间。
2). 精准的型材成型控制:针对U型钢因缺乏折边约束而易产生翼缘回弹(开口变宽)这一行业难题,设备出口端的可调轧辊组件配备了过弯补偿功能。通过在最终成型阶段预设2°–3°的内倾角,系统利用金属的自然回弹特性来抵消变形,确保成品型材翼缘的垂直度误差控制在≤1.5 mm/m以内。
3). 刚性与稳定性的平衡:尽管出口端轧辊为可移动部件,但设备主机机架采用整体铸钢或厚钢板焊接结构,并经过振动时效处理,能有效抑制成型厚板(≥3.0 mm)时产生的振动,从而确保长期运行的稳定性。
4). 表面保护:冷弯成型工艺完整保留了钢带表面的镀锌层或彩涂层,维持了型材原有的耐腐蚀性能。
技术参数
| 名称 | 参数 | 备注 |
| 机架 | 40#国标工字钢 | 整体焊接结构 |
| 辊轮材质 | Cr12Mo1V1 | 真空淬火 |
| 主轴 | φ90,40Cr | 调质处理 |
| 成型组数 | 20 | |
| 主机功率 | 25kW, 变频 | |
| 主驱动齿轮箱 | K107 | |
| 传动方式 | 1.2寸双排链传动 | |
| 切断方式 | 液压切断 | 液压站电机11kW |
| 冲孔方式 | 液压冲孔 | |
| 开卷机 | 5吨,小车上料 | 液压站电机2.2kW |
| 电控系统 | 西门子&施耐德 PLC | |
| 液压系统 | 北京华德 | |
| 生产线总长 | 约 25米 | |
| 主机重量 | 约 12吨 | |
| 原材料厚度 | 3.0mm | Q235 镀锌卷 |
| 原材料宽度 | 175mm~480mm | |
| 生产速度 | 25~30米/分钟 |