

 English
 中文简体
 русский
 عربى
设备组成
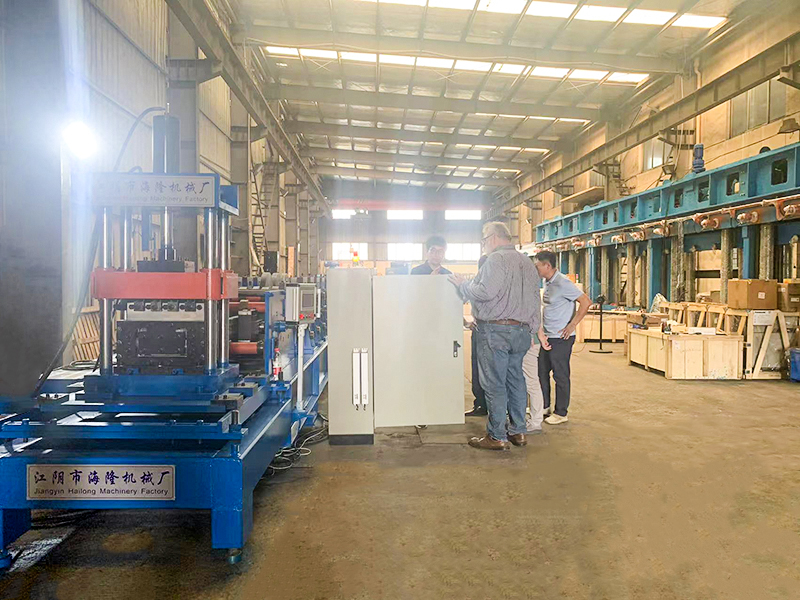
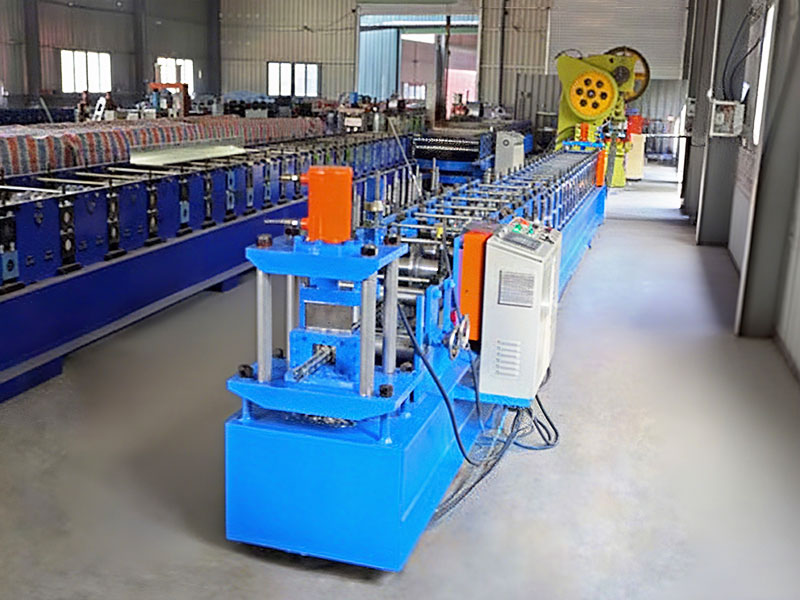
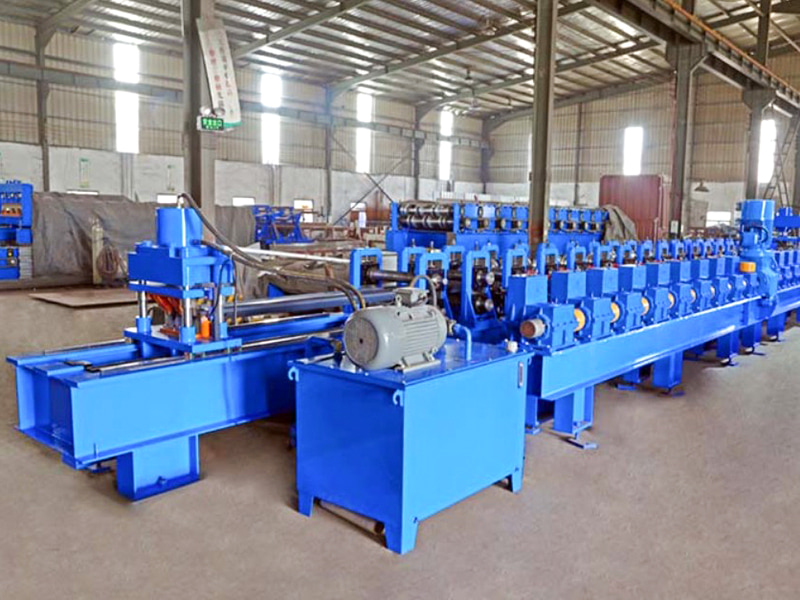
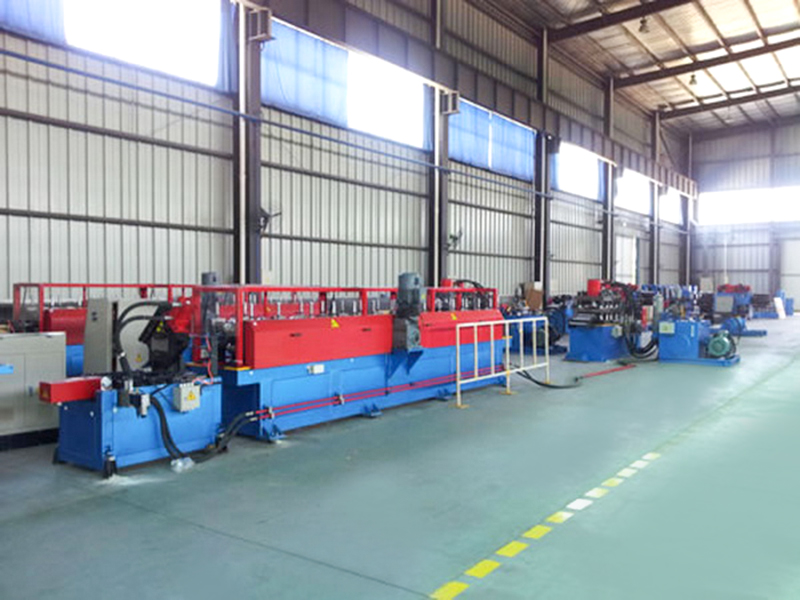
CZ型设备在标准冷弯产线基础上,搭载了最核心的机架互换系统与斜切切断系统,完整组成如下:
1). 双端放料开卷机:承载大卷径带钢,配备动力或不动力放卷及阻尼制动。
2). 液压矫平送料机:消除板材内应力,确保进入成型区的板面平整。
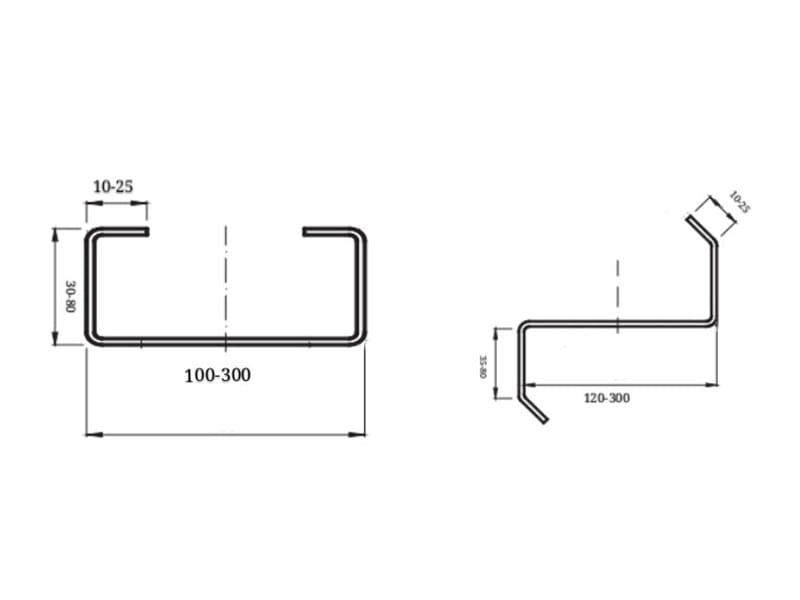
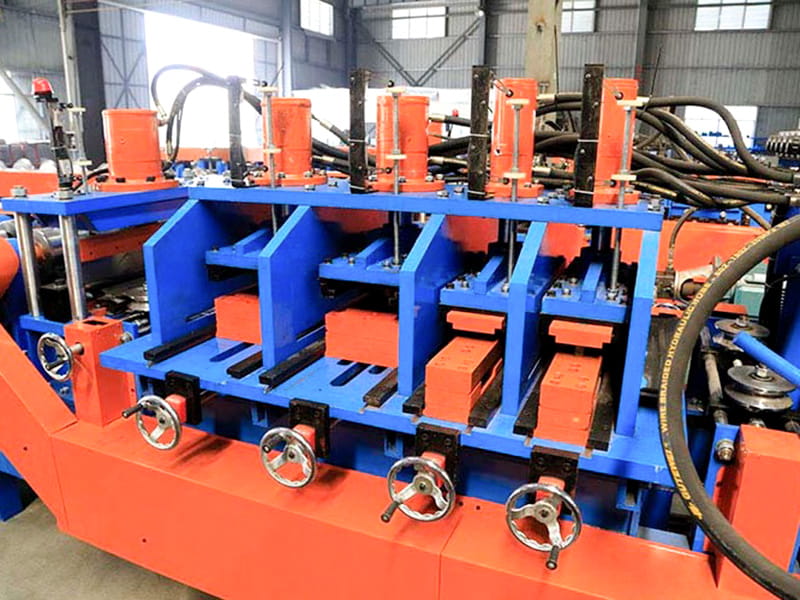
3). 伺服变位冲孔系统:配备可调式多工位模具,支持C型腹板长条孔及Z型翼缘搭接孔的快速切换定位。
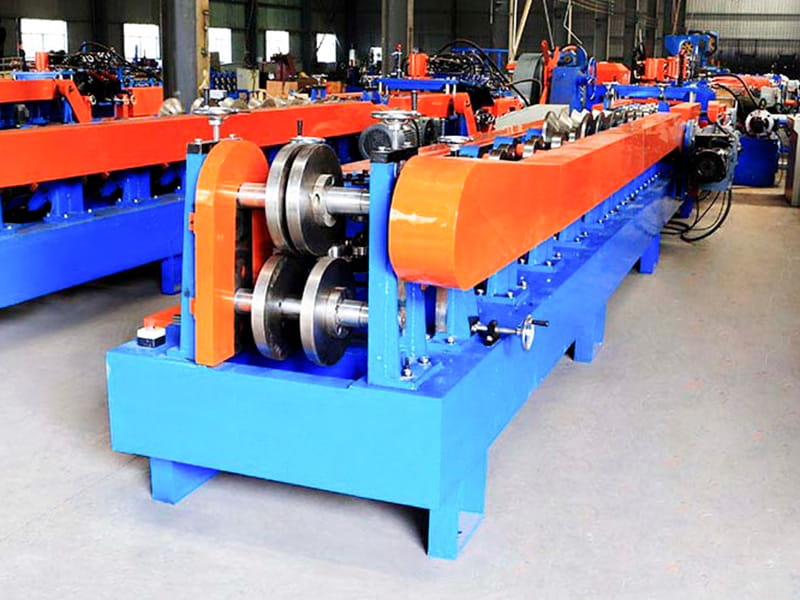
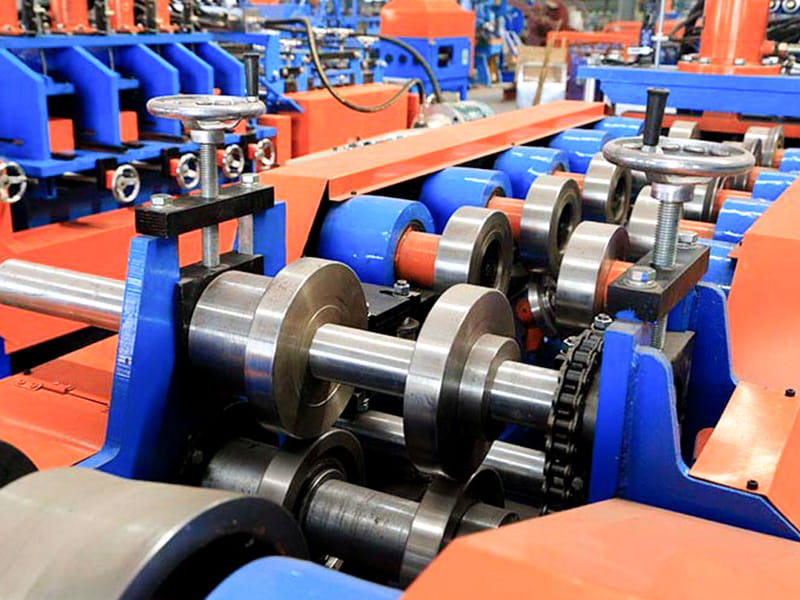
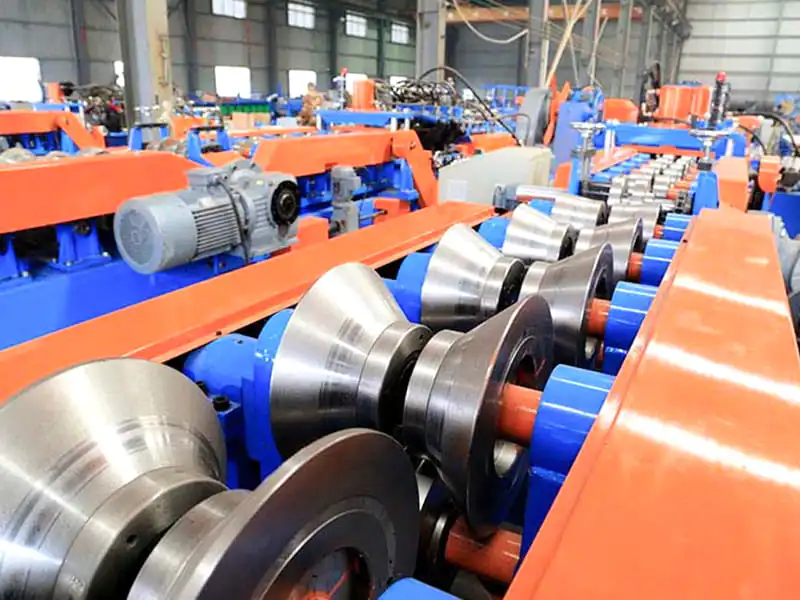
4). 辊压成型主机(核心技术区):
翻转式(高端型):整体牌坊机架安装于大型回转支承之上,通过液压驱动翻转±180°,实现C/Z辊系的瞬间切换,换型时间≤15分钟。
抽拉式(经济型):两套独立辊组安装于抽拉底座上,换型时横向抽出替换,时间约2~3小时,适合规格少、换型频率低的生产场景。
5). 液压可调角度切断机(关键差异点):不同于普通垂直剪切,该机切断刀座可依据Z型檩条搭接需求,在±15°~30°范围内调整斜切角度,确保切口斜边精准对应搭接缝隙,现场安装无需修整。
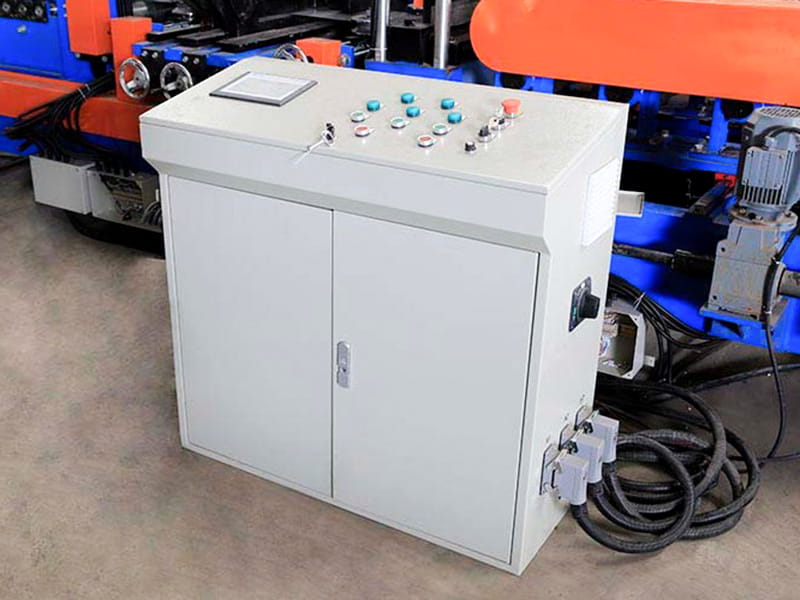
6). PLC全自动电控系统:内置C型和Z型独立工艺数据库,一键调用参数,联动控制辊缝、冲孔及切断角度。
标准工艺路径:
开卷 → 整平送料 → 伺服冲孔 → 多道次辊弯成型(C或Z)→ 可调角度斜切/直切切断 → 成品出料
核心技术优势
1). 高效柔性的切换机构:针对CZ型均带卷边的特性,翻转式结构无需拆卸沉重辊轮,通过机架整体旋转即可切换,极大降低了人工劳动强度,使小批量、多批次的Z型定制单成为高利润增长点。
2). 精准的搭接斜切工艺:角度可调的液压剪确保了Z型檩条两端的斜面平整无毛刺。设备出厂前均经过斜切角度标定,保证搭接处缝隙≤1.5mm,彻底杜绝了因切割偏差导致的螺栓穿不上或受力不均问题。
3). 兼顾C型高精度:虽然采用翻转结构,但回转支承锁紧后,成型段的牌坊刚性极高,生产的C型檩条翼缘垂直度及卷边饱满度仍可达到专机标准。
技术参数
| 名称 | 参数 | 备注 |
| 机架 | 40#国标工字钢 | 整体焊接结构 |
| 辊轮材质 | Cr12Mo1V1 | 真空淬火 |
| 主轴 | φ90,40Cr | 调质处理 |
| 成型组数 | 20 | |
| 主机功率 | 25kW, 变频 | |
| 主驱动齿轮箱 | K107 | |
| 传动方式 | 1.2寸双排链传动 | |
| 切断方式 | 液压切断 | 液压站电机11kW |
| 冲孔方式 | 液压冲孔 | |
| 开卷机 | 5吨,小车上料 | 液压站电机2.2kW |
| 电控系统 | 西门子&施耐德 PLC | |
| 液压系统 | 北京华德 | |
| 生产线总长 | 约 25米 | |
| 主机重量 | 约 12吨 | |
| 原材料厚度 | 3.0mm | Q235 镀锌卷 |
| 原材料宽度 | 175mm~480mm | |
| 生产速度 | 25~30米/分钟 |