

 English
 中文简体
 русский
 عربى
设备组成
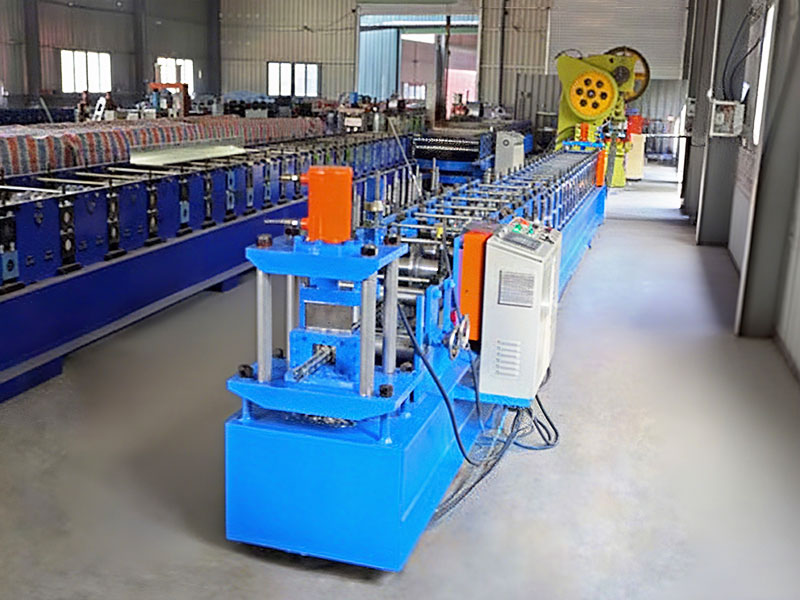
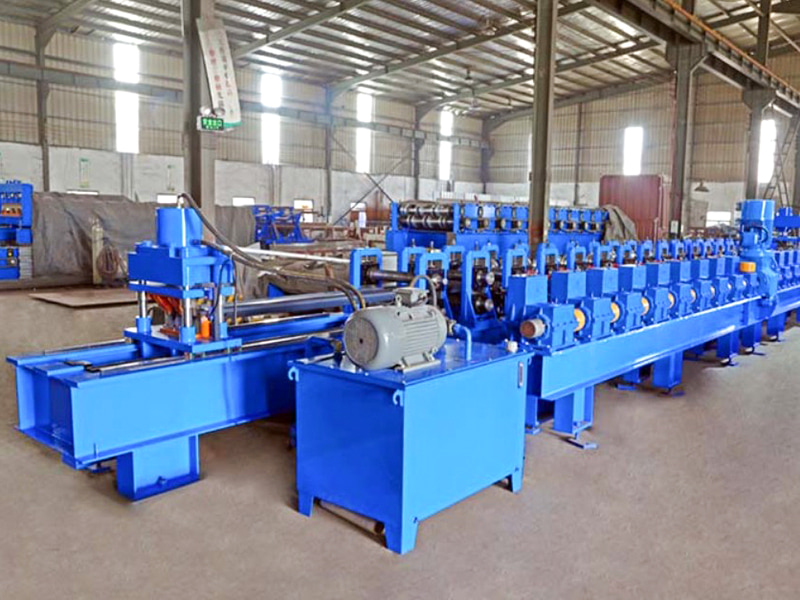
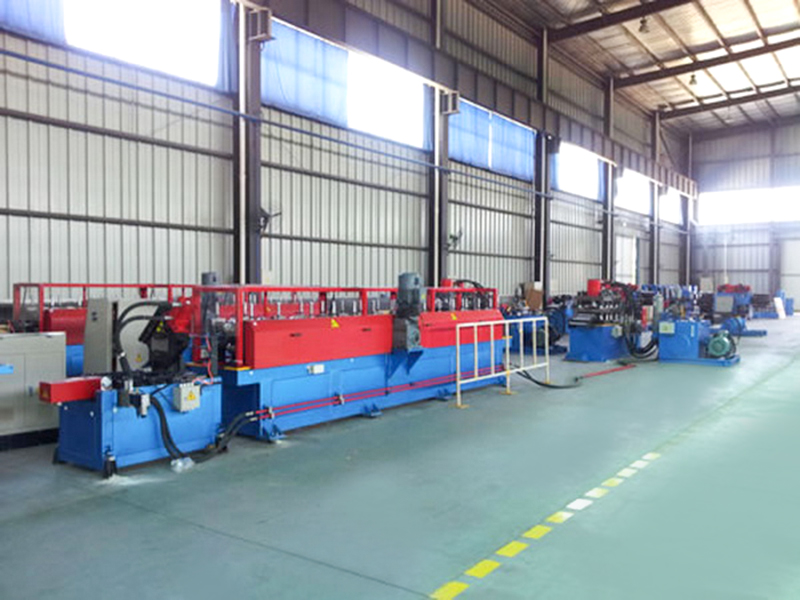
该生产线采用自动化集成控制,主要由以下单元组成:
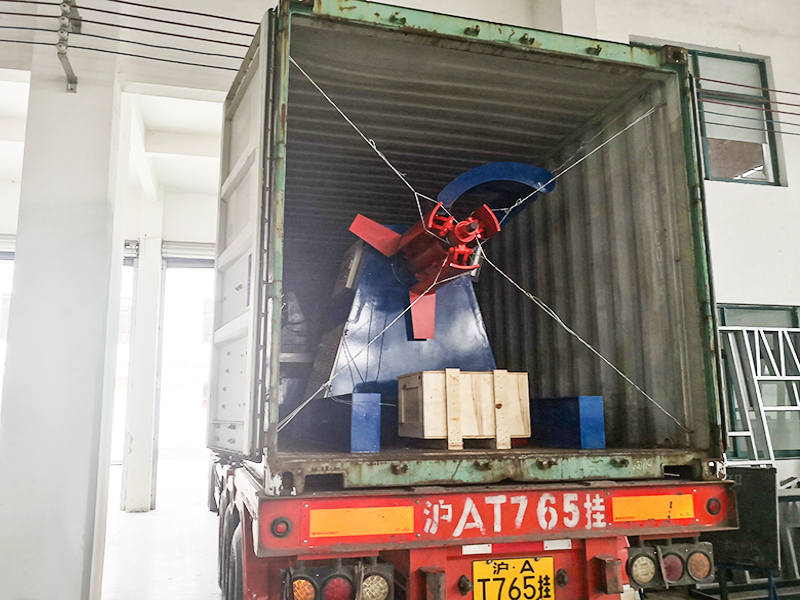
开卷机:用于支撑和释放钢卷;配备制动/阻尼装置,防止钢带松散。
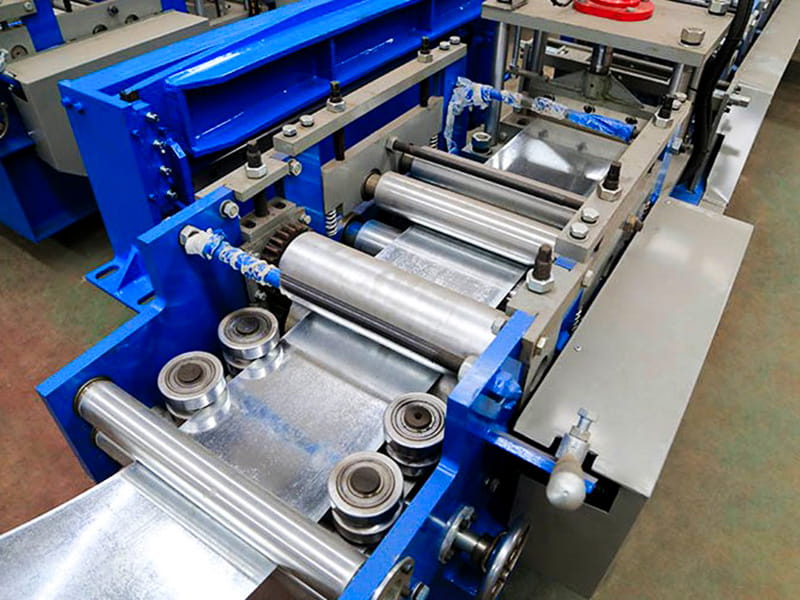
导向与校平单元:矫正钢带的横向翘曲,确保材料在进入成型段前保持平整挺直。
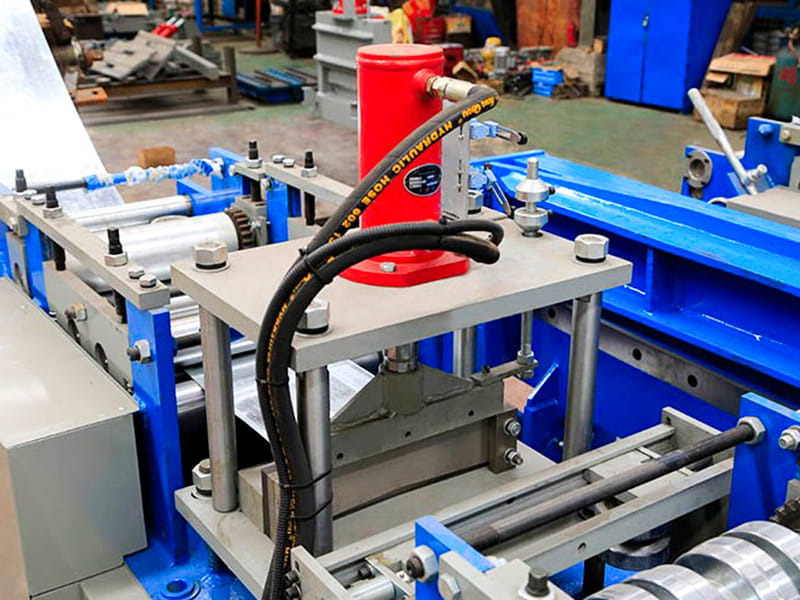
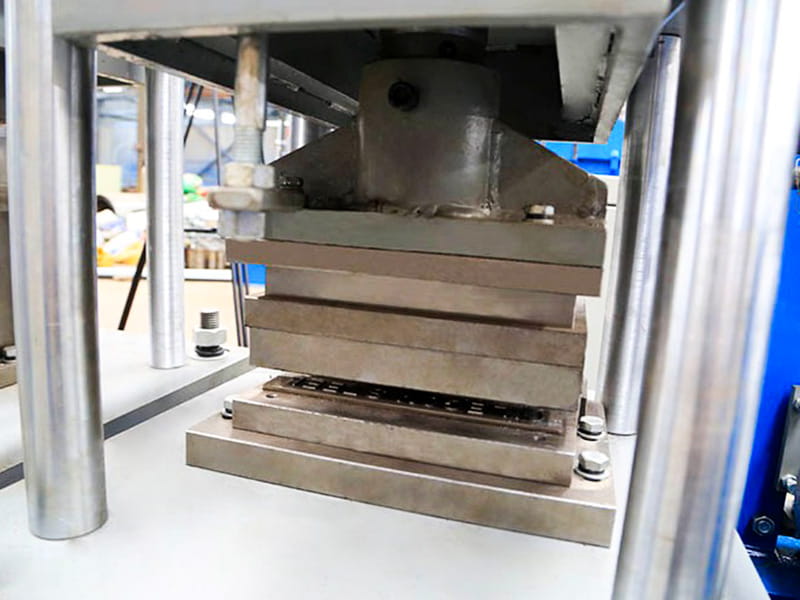
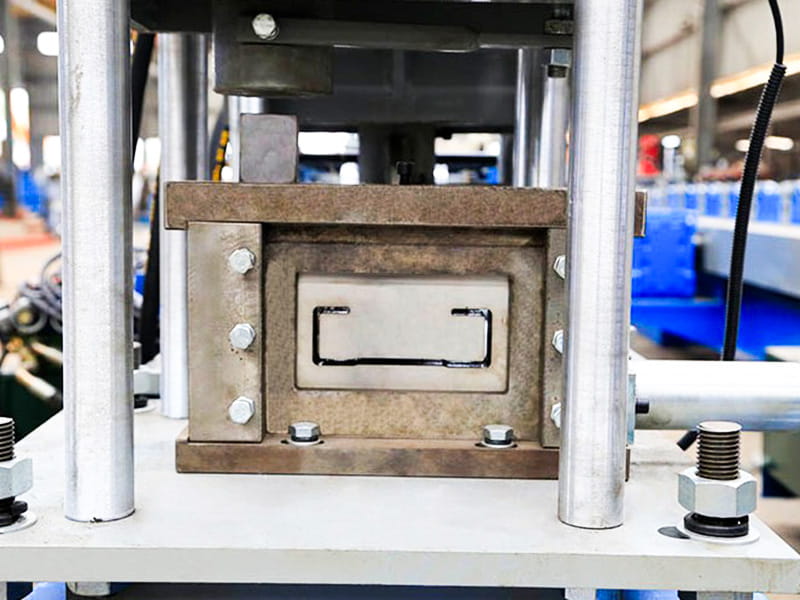
伺服送料与预冲孔系统:由伺服电机驱动,在平整钢带的腹板上按设定间距精确冲制安装孔(椭圆孔或圆孔)。
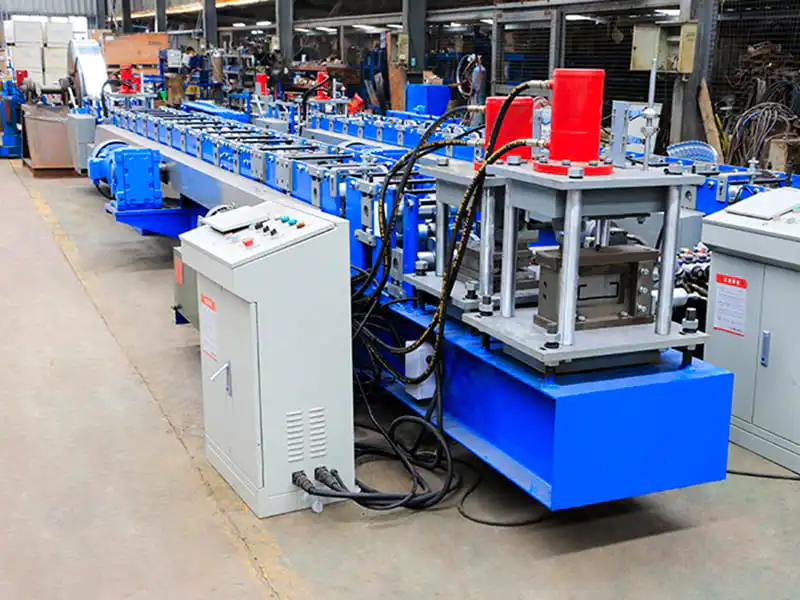
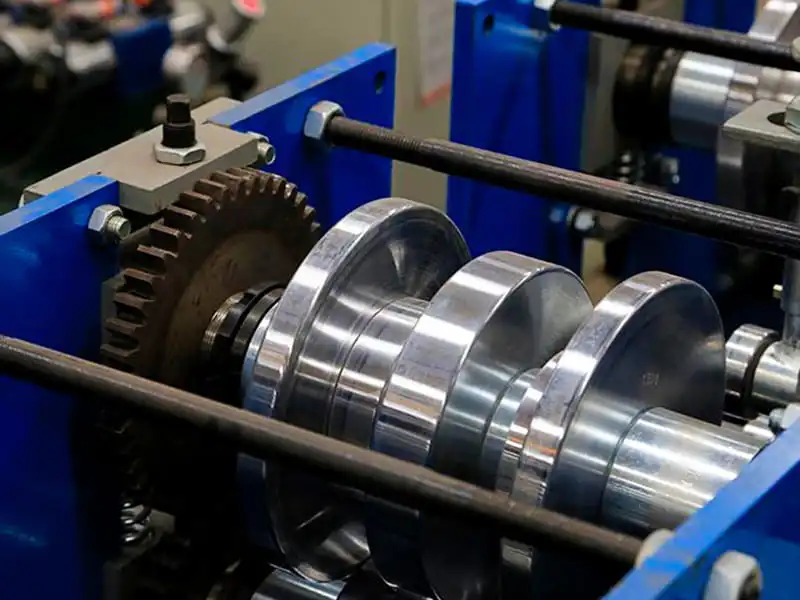
主机成型单元:由拱形机架、传动齿轮箱及多道次(通常为12–18道次)渐进式成型辊轮组成。辊轮通常采用GCr15轴承钢或高铬合金钢制造,并经过淬火处理,以确保长期运行中的耐磨性。
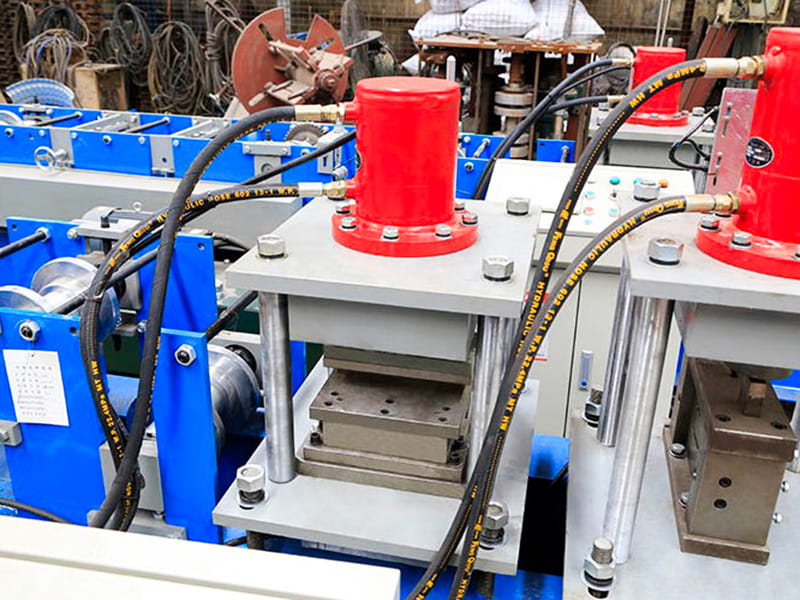
冲孔与切断单元:采用液压或机械剪切方式,在型材移动过程中将其切断至所需长度;切口平整无毛刺,无需二次锯切。
PLC控制系统:配备触摸屏人机界面(HMI),集成了长度设定、冲孔频率调节、故障自诊断及产量计数等功能。
标准工艺流程:
开卷 → 送料与校平 → 伺服冲孔 → 多道次冷弯成型 → 定尺冲孔与切断 → 成品输出
技术参数
| 名称 | 参数 | 备注 |
| 机架 | 40#国标工字钢 | 整体焊接结构 |
| 辊轮材质 | Cr12Mo1V1 | 真空淬火 |
| 主轴 | φ90,40Cr | 调质处理 |
| 成型组数 | 20 | |
| 主机功率 | 25kW, 变频 | |
| 主驱动齿轮箱 | K107 | |
| 传动方式 | 1.2寸双排链传动 | |
| 切断方式 | 液压切断 | 液压站电机11kW |
| 冲孔方式 | 液压冲孔 | |
| 开卷机 | 5T,小车上料 | 液压站电机2.2kW |
| 电控系统 | 西门子&施耐德 PLC | |
| 液压系统 | 北京华德 | |
| 生产线总长 | 约 25米 | |
| 主机重量 | 约 12吨 | |
| 原材料厚度 | 3.0mm | Q235 镀锌卷 |
| 原材料宽度 | 175mm~480mm | |
| 生产速度 | 25~30米/分钟 |