

 English
 中文简体
 русский
 عربى
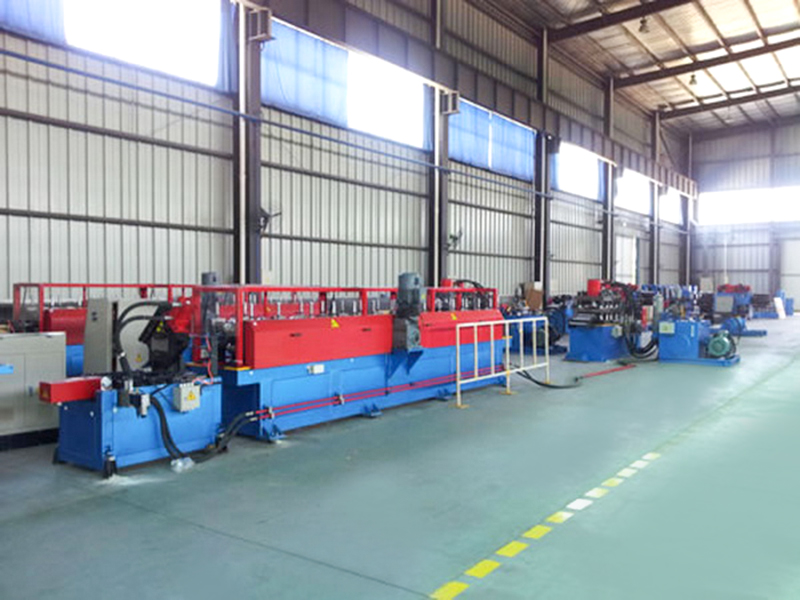
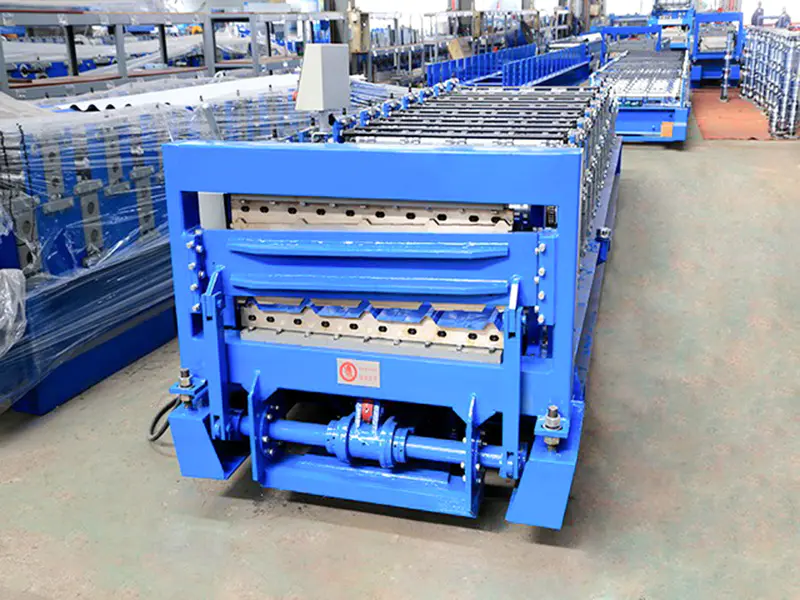
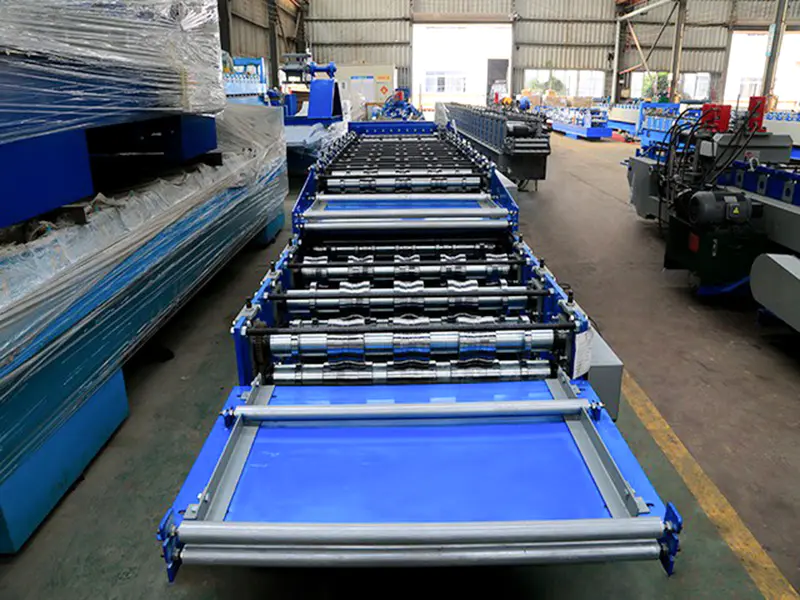
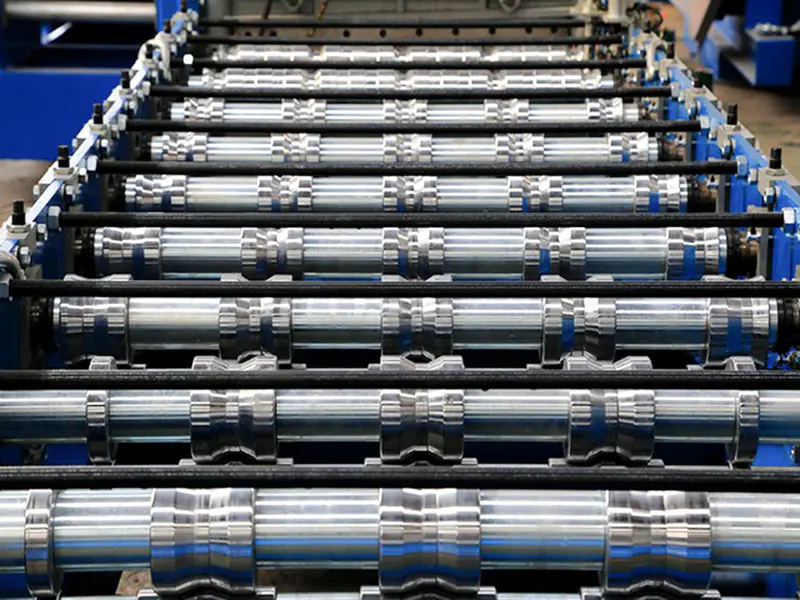
设备组成
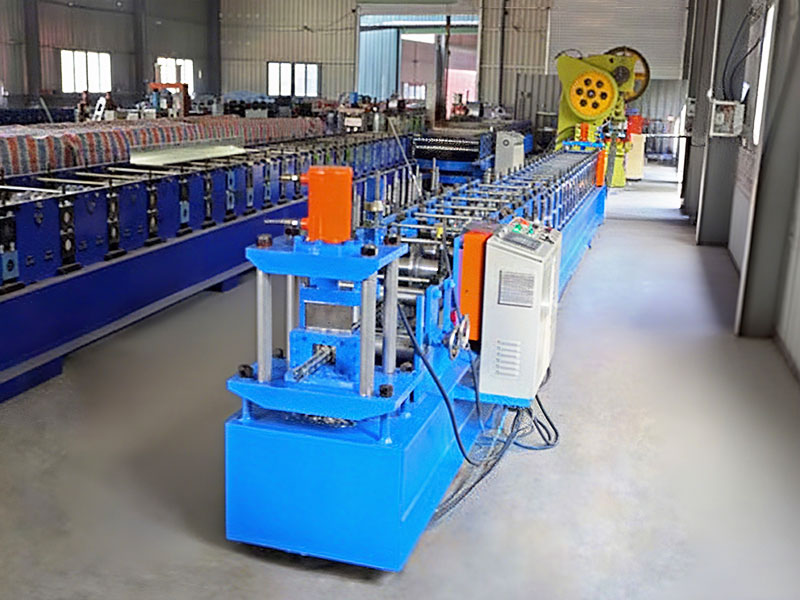
1). 液压放料开卷机:承载大吨位彩涂钢卷,配备液压涨缩及动力辅助送料,确保上下层切换供料时的平稳性。
2). 矫平与导向系统:采用加宽辊面矫平机,配合高精度液压纠偏装置(EPC),为上下两套辊系提供平直且居中的板头导入。
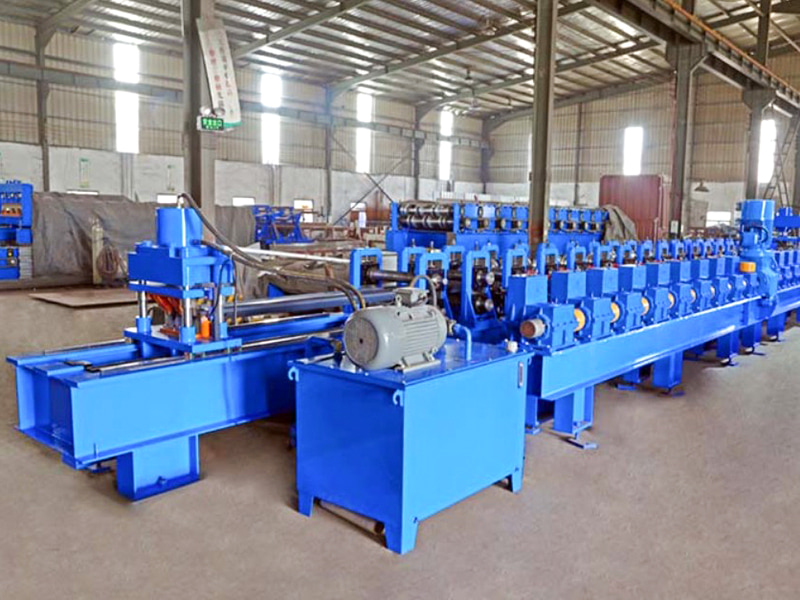
3). 双层辊压成型主机(核心结构):
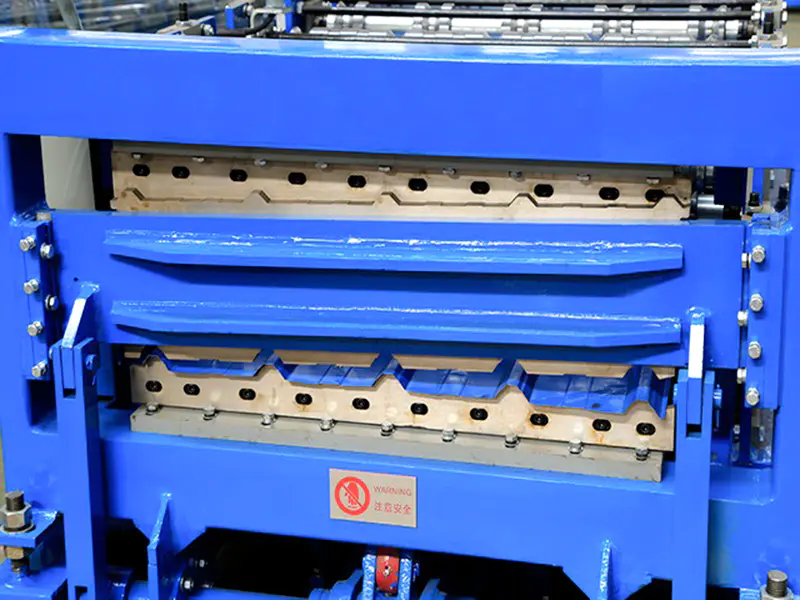
机架:采用整体加厚钢板焊接,高度较单层机显著增加,且关键受力部位增设横向拉筋与斜撑,以抵抗双层辊压产生的复合扭矩。
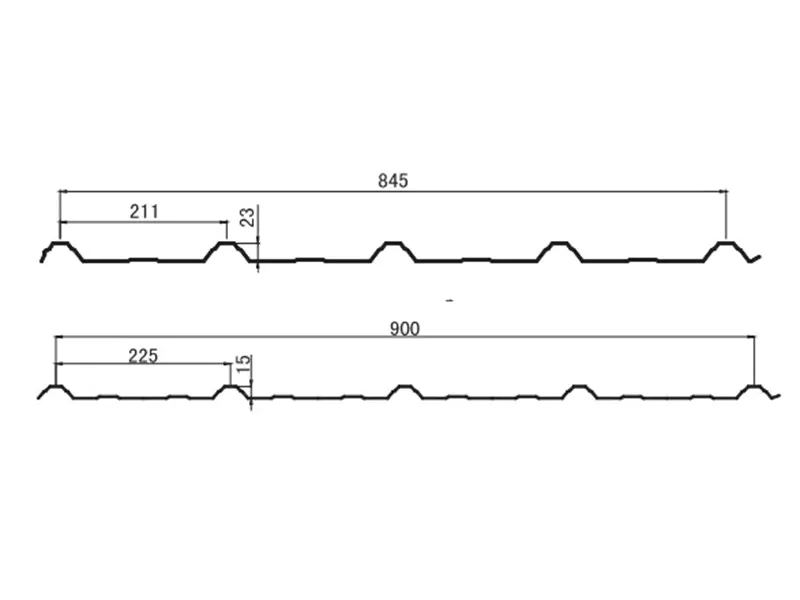
上层辊系(845型):配置12~14道次专用IBR成型轧辊,生产有效宽度为845mm的IBR板。
下层辊系(900型):配置12~14道次独立IBR成型轧辊,生产有效宽度为900mm的IBR板。
上下层动力系统:共用一台大功率主电机及减速箱,通过电磁离合器实现上下层辊系的独立切换,确保仅一层运转时另一层静止,避免能源空耗及辊面无谓磨损。
4). 独立式双工位液压切断系统(关键配置):本设备为上下层分别配备独立的液压剪切切断机。上层切刀固定于机架顶部,下层切刀固定于底部,各自独立定尺动作,彻底避免了共用切刀升降导致的导向间隙增大、切口歪斜等精度问题。
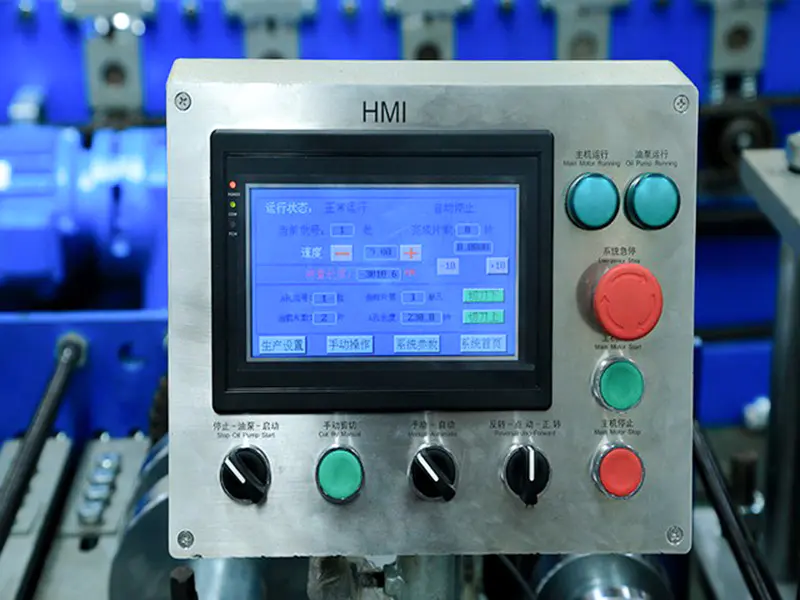
5). PLC全自动双模式电控系统:搭载大尺寸触摸屏,内置845与900两套独立的成型参数库(含辊缝、长度补偿、切断延时等),一键调用即可切换生产模式,操作防呆设计,有效杜绝误操作。
标准工艺路径:
开卷 → 矫平纠偏 → 导入指定层(上/下)→ 多道次IBR箱形肋辊压成型 → 独立工位定尺液压切断 → 成品出板收集
核心技术优势
1). 一机双型,空间降本50%:在车间长度仅需约18~25米的条件下,同时具备845与900两种IBR板的产能。相比并排安装两台单层机,节省占地宽度约40%~50%,初始设备投资仅为“一台半”单层机的费用,极其适合车间租金昂贵或出口贸易商轻资产运营的模式。
2). 专辊专用,IBR棱角分明:上下层轧辊均按各自板型的展开宽度与波高进行独立辊花图设计。通过专用辊系,确保IBR板特有的“宽平波峰”与“窄深波谷”过渡处棱角清晰锐利,无圆弧塌角,板材的截面惯性矩得到充分保证,屋面承载力优于通用互换机型。
3). 宽幅抗挠与防跑偏:针对IBR板型原材料宽度大(通常约1000mm~1100mm)的特点,上下层主轴均采用大直径合金钢,配合高密度轴承支撑,有效抑制宽幅辊压产生的径向挠度(弯曲变形),保证板面从左到右波高一致,搭接严密不漏水。
4). 独立切断确保断面品质:上下层独立切刀避免了“一把切刀上下跑”的机械间隙累积问题,无论是生产845还是900板型,切断面均保持平直、无毛刺,尤其适合对切口精度要求严格的海外工程项目。
技术参数
| 名称 | 参数 | 备注 |
| 机架 | 45#国标工字钢 | 整体焊接结构 |
| 辊轮材质 | 优质45#钢 | 精加工,淬火,镀硬铬 |
| 主轴 | φ75,45#钢 | 精加工,淬火 |
| 成型组数 | 12/20 | |
| 主机功率 | 7.5kW | |
| 传动方式 | 链条传动 | |
| 切断方式 | 液压切断 | 液压站电机4kW |
| 切刀材质 | Cr12MoV | 淬火, HRC58-62 |
| 开卷机 | 5吨,小车上料 | 液压站电机2.2kW |
| 电控系统 | 西门子&施耐德 PLC | |
| 液压系统 | 北京华德 | |
| 生产线总长 | 约 20米 | |
| 主机重量 | 约8吨 | |
| 原材料厚度 | 0.3-0.8mm | Q235 镀锌卷 |
| 生产速度 | 15~20米/分钟 |