

 English
 中文简体
 русский
 عربى
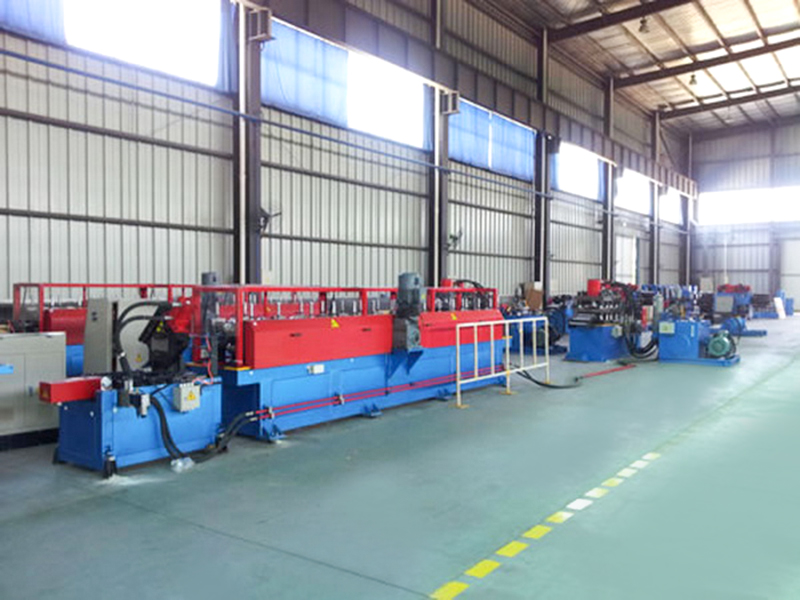
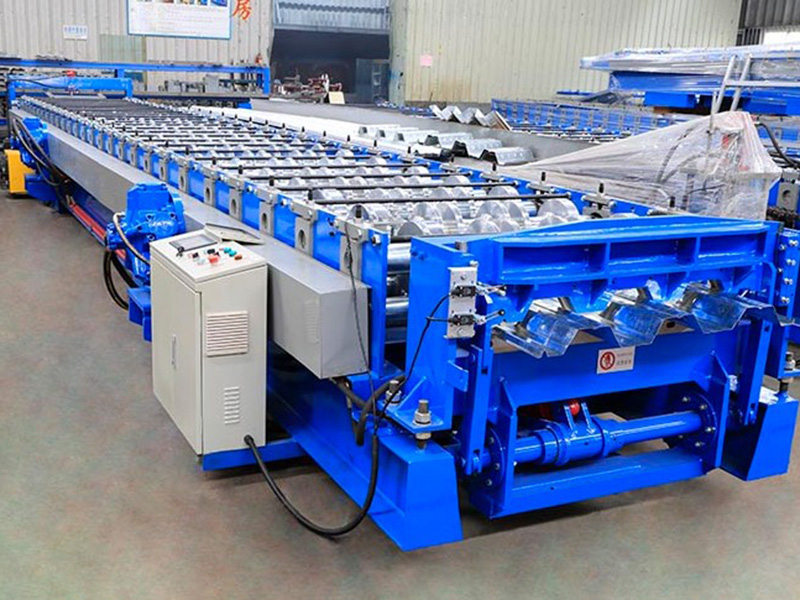
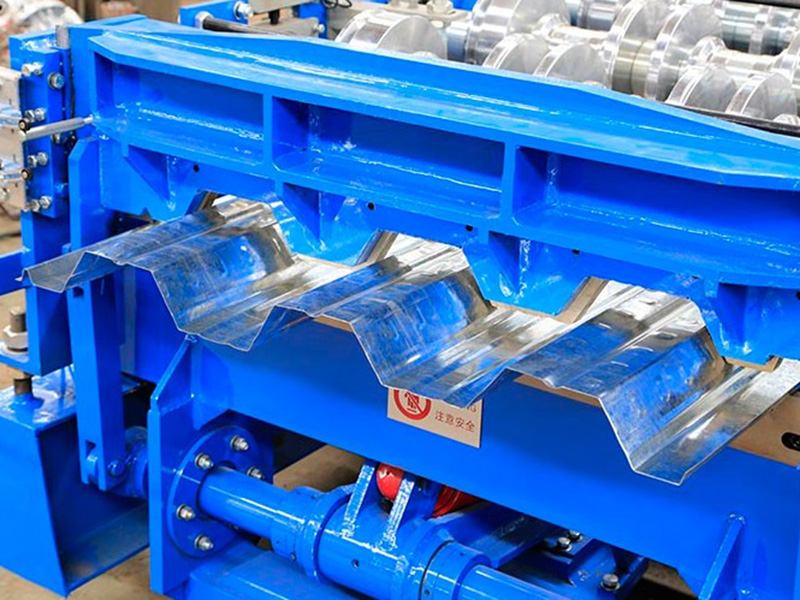
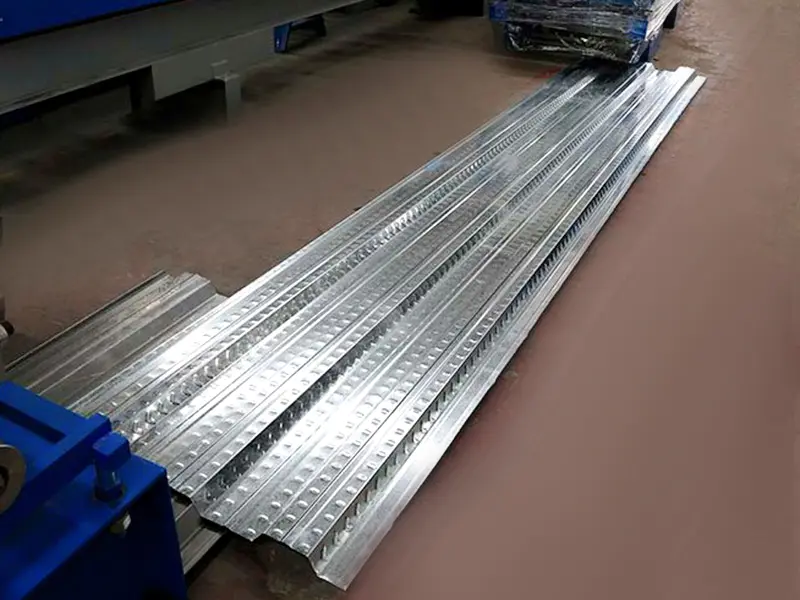
设备组成
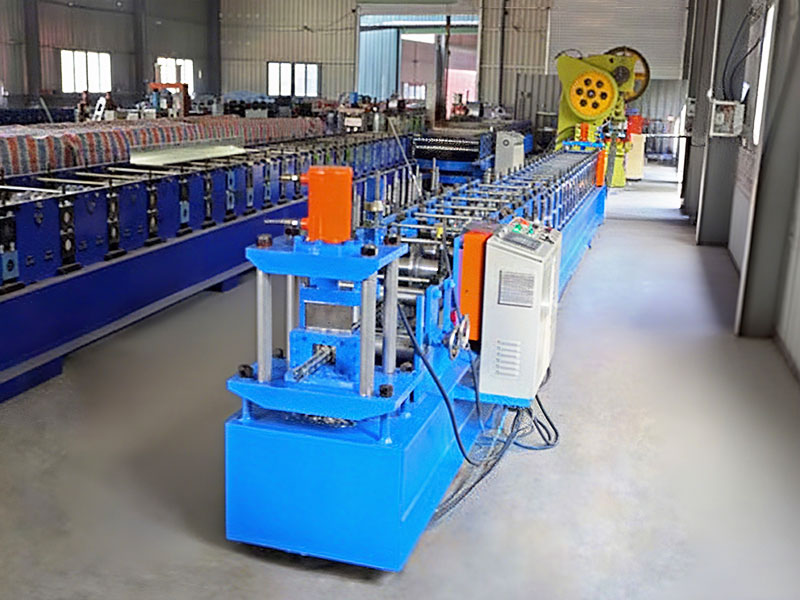
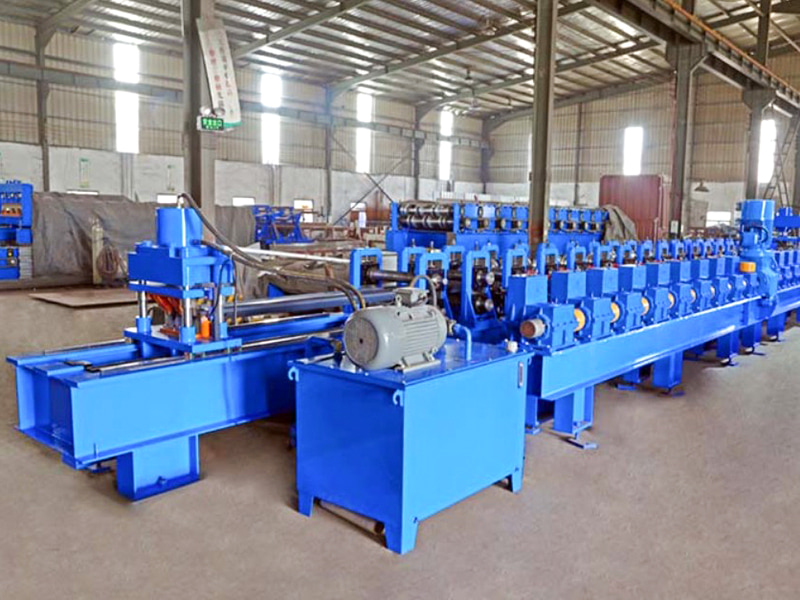
1. 液压放料开卷机:承载大吨位高强度钢卷,配备大扭矩液压涨缩及强力阻尼制动系统。
2. 多辊强力矫平送料机(核心组件):针对高强钢卷内应力大的特性,配置7~9辊大直径矫平辊,强力消除钢卷的翘曲与镰刀弯,确保高精度带钢平直进入主机,有效防止厚板冲孔时卡顿。
3. 抗剪压痕/冲孔系统(决定性功能组件):
这是楼承板机区别于普通压瓦机的最核心标志。为使混凝土与钢板形成有效抗剪连接(防止滑移),设备在平板段配置专用的压痕轧辊或伺服控制月牙形冲孔机,在板肋(波峰或波谷)位置规则排列凸起压痕或贯通剪力孔。压痕深度及冲孔尺寸严格依据结构力学计算,满足《钢结构设计标准》(GB 50017)对组合楼板纵向抗剪承载力的要求。
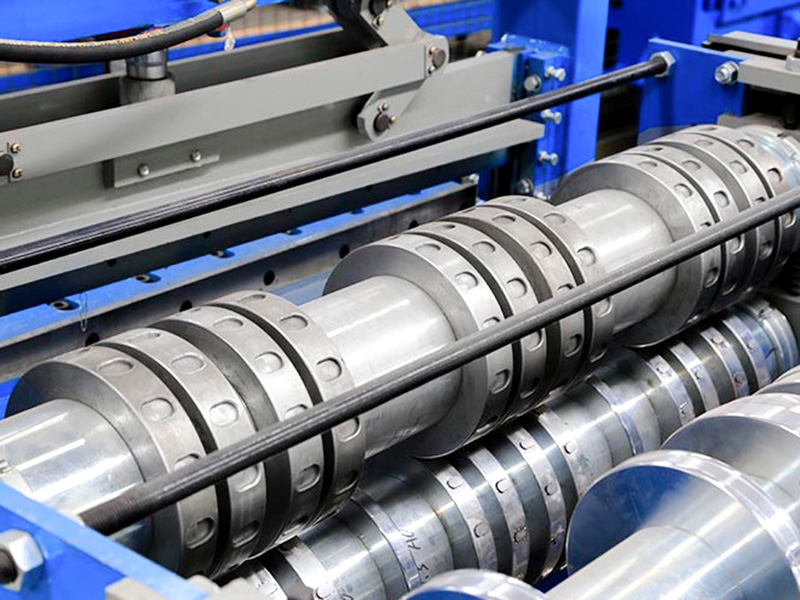
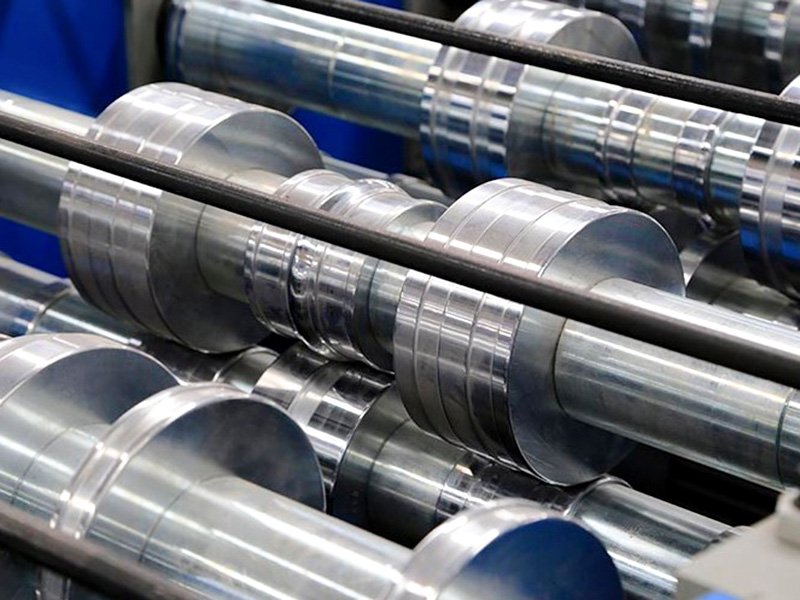
4. 辊压成型主机:采用超高整体牌坊式机架,配置16~22道次渐进式成型轧辊。
抗挠刚性:针对楼承板波高极大(通常50~76mm)且材料屈服强度极高的特点,主轴采用≥φ100mm超大直径合金钢(42CrMo),牌坊侧板加厚至≥40mm,以抵抗成型过程中巨大的侧向挤压力。
闭口/缩口成型段(专用机型):对于闭口楼承板(如YXB65-185-555),末段配置专用的水平方向咬合辊系,将开口翼缘逐步卷曲闭合,实现板顶的完美咬合锁紧。
5. 定尺切断系统:针对厚板高强特性,标配液压重型冲剪(薄板≤1.2mm)或数控飞锯切割机(厚板≥1.5mm),切口平整无毛刺,且不破坏板材端部的截面形状。
6. PLC全自动电控系统:搭载工业级触摸屏,内置压痕间距、冲孔时序与成型速度的联动算法,具备过载保护及故障实时诊断功能。
标准工艺路径:
开卷 → 强力矫平进料 → 平板段抗剪压痕/冲剪力孔 → 多道次高波辊压成型(含闭口咬合)→ 定尺重型切断 → 自动接料码垛
技术参数
| 名称 | 参数 | 备注 |
| 机架 | 45#国标工字钢 | 整体焊接结构 |
| 辊轮材质 | 高质量45#钢 | 精加工,淬火,镀硬铬 |
| 主轴 | φ80,45# 钢 | 精加工,淬火 |
| 成型组数 | 20 | |
| 主机功率 | 15kW | |
| 传动方式 | 链条传动 | |
| 切断方式 | 液压切断 | 液压站电机5.5kW |
| 切刀材质 | Cr12MoV | 淬火, HRC58-62 |
| 开卷机 | 5吨,小车上料 | 液压站电机2.2kW |
| 电控系统 | 西门子&施耐德 PLC | |
| 液压系统 | 北京华德 | |
| 生产线总长 | 约 22米 | |
| 主机重量 | 约 10吨 | |
| 原材料厚度 | 0.8-1.5mm | Q235 镀锌卷 |
| 生产速度 | 15~20米/分钟 |